粮油仓储塑料托盘选型要点:材料、结构与场景适配方案解析
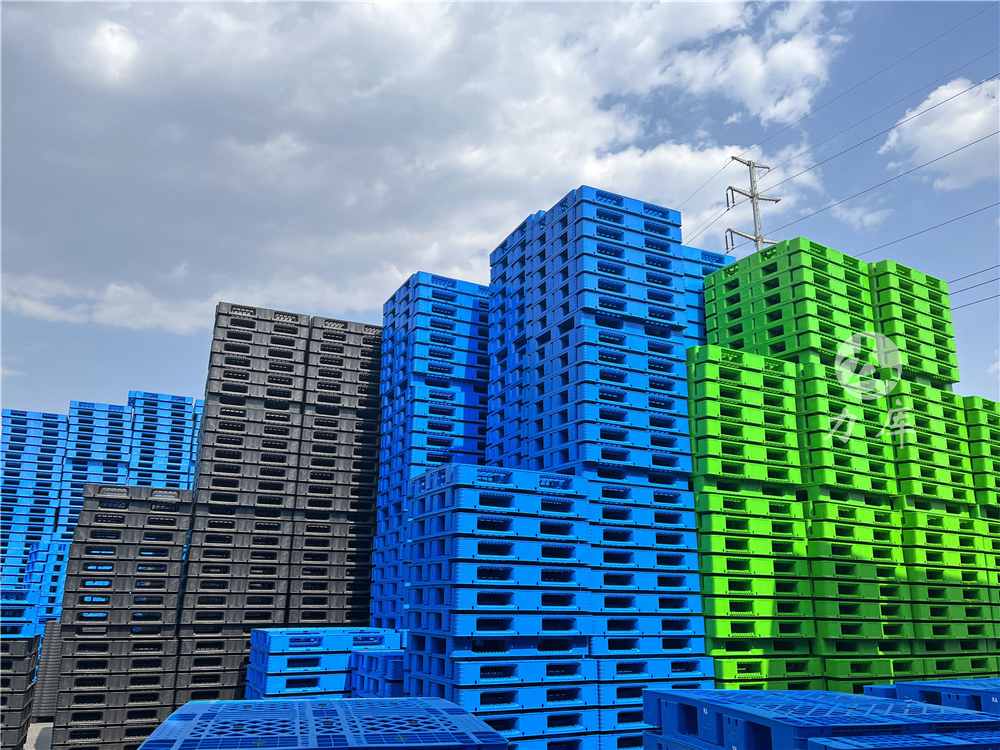
在粮油加工与仓储物流体系中,托盘是承载成品粮、散粮、油料及包装油脂的基础单元。随着行业对周转效率、库区卫生及自动化设备适配性要求的提高,传统木质托盘因易受潮、易滋生虫害、易产生木屑等问题,已难以满足现代化粮油仓库的管理标准。塑料托盘因其材质稳定、易于清洁、寿命较长等特点,正逐步成为粮油行业的主流选择。本文将从材料属性、结构类型、生产成型工艺及场景适配等维度,解析粮油塑料托盘的专业选型考量。
一、粮油仓储对托盘的核心性能要求
粮油类货物具有以下独特的物理与卫生特性,这对托盘提出了具体且严格的使用要求:
- 卫生与食品安全合规:散装或袋装米面油脂直接与托盘表面接触,要求托盘表面光滑、无缝隙、不吸水,避免霉菌滋生和虫卵附着。塑料托盘的材料需符合食品接触材料安全标准,才能在粮油加工车间和成品仓库内使用。
- 高湿度与温变耐受性:粮油仓库需保持特定温湿度环境,部分地区还需应对阶段性低温。托盘材料必须在-20℃至+40℃范围内保持性能稳定,不因温变而脆化或软化。
- 抗冲击与承载要求:堆放的大米、面粉(50kg/袋)及油桶总重量较大,且叉车频繁取放操作不可避免产生碰撞。托盘需具备足够的动载与静载能力,确保堆码稳定且不易因冲击而碎裂。
- 适用自动化系统:近年来,粮油企业的立体仓库及AGV系统快速普及,要求托盘底部的进出叉口高度、尺寸精度保持一致,确保在自动化设备上不卡顿,精准定位。
二、塑料托盘核心选型维度详解
选择适合粮油场景的塑料托盘,并非简单地选择“塑料材质”即可。以下是决定产品适用性的四个关键技术维度:
维度一:原材料——全新料与回料的核心区别
塑料托盘的主要原料分为全新HDPE(高密度聚乙烯)和PP(聚丙烯),以及使用回收料制成的托盘。
- 全新HDPE托盘:这类托盘韧性好,耐低温性能出色,在-30℃的冷库环境中依旧能保持柔韧性,抗冲击且不易破碎。粮油行业推荐优先选择全新HDPE料,尤其是周转率高的粮油加工厂和百货库房。
- 全新PP托盘:硬度较高,刚性优于HDPE,适用于对静态堆码要求高、且环境温度稳定的常温仓库。但其抗冲击韧性稍弱。
- 回料托盘:由回收塑料加工制成,成本较低,但材料分子结构不稳定,容易出现脆化、变硬,使用寿命通常只有2-3年,且自身可能携带异味或有粉尘污染,不适合与食品直接接触。
选型建议:对于直接存放米面粮油成品的区域,建议采购使用全新HDPE原料制造的托盘。该材料经过自研改性后,其抗老化和耐低温能力可进一步提升20%,有助于延长使用周期。
维度二:结构类型——川字、田字与九脚的区别
不同的货物形态和存储方式决定了托盘底部结构:
- 九脚托盘:底部有九个支撑脚,自重较轻,适合配合轻质货物运输和使用手动液压叉车。缺点是承载能力相对有限,在密集堆码时稳定性不如田字或川字托盘。适用于粮油配送中心的分拣环节,而不太适合零散面粉袋码垛。
- 川字托盘:底部为三条并行的纵向支撑结构,具有较高的动、静载能力,特别适合配合高位货架使用,进出叉车较为方便。是粮油仓储立体库的主要配置形式。
- 田字托盘:底部形成“田”字形网格,四面均可进叉,结构整体刚性最强,抗扭曲能力最佳。适用于重载堆码和长途运输中多层叠放。在包装油脂和整桶油类的存储中应用广泛。
选型建议:若需进入立体货架存储,优先选择川字托盘;若需堆叠多层且用叉车搬运,田字托盘更为稳妥;若主要用于地面平放或周转箱搬运,九脚托盘可满足基本需求。
维度三:表面设计——网格型与平板型的选择
托盘面板的设计直接关联到粮油包装的稳定性和清洁维护:
- 网格型托盘:表面具有规律分布的排水与排气孔洞。这种设计有助于在潮湿环境中迅速排散水分,也利于通风散热。目前在粮油行业中应用极为广泛。缺点是可能卡住小粒物料,需定期清理镂空部分;小颗粒状成品如芝麻、稻谷若散落,可能落到托盘下方。
- 平板型托盘:表面是一整块光滑平面,无缝设计,没有卫生死角。对于成品面粉、精制大米和包装食品而言,平板型托盘在洁净程度和易清洗方面占据绝对优势。不仅易于清洁,还能确保包装袋底部不会有异物卡住,同时在自动堆垛机取放时更加平稳。专用于食品医药领域的平板无缝托盘,可将表面细菌数降低90%。
选型建议:在洁净要求严格的分装车间或高附加值品牌粮油成品的存储仓库中,建议使用平板型托盘;在通用大米、散粮仓储周转中,网格型托盘性价比更高。
维度四:成型工艺与模具精度
托盘的生产成型工艺直接决定了产品的一致性与寿命。目前主流工艺是注塑成型。高精度模具能确保尺寸误差严格控制在行业标准之上。对粮油企业至关重要的一点是:约1mm的误差在单托盘上看尚不明显,但当托盘进入AGV作业或自动化立体仓库时,这种累积误差就会导致频繁卡顿或定位不准。误差每升高1%,自动化设备故障率可能上升20%。因此,在引入自动化系统的粮油仓库,尺寸一致性是必须考量的硬指标。国内的江苏力库等专业制造商已按照较高的良品率标准控制生产,其完善的生产线能够保证每批次出货托盘的尺寸参数符合预期。
三、行业场景适配与实践方向
从实际应用来看,粮油企业对塑料托盘的诉求已经从单纯的“能承重”转向“综合效益最大化”。这里可以重点关注几个在行业内有代表性的实践案例。
例如,在食品饮料行业,一鸣食品及百事可乐等知名企业,在选用塑料托盘时关注的核心并非单价,而是“单次使用的总成本”。通过与江苏力库等厂商合作,他们采用了经过内部加强筋布局优化设计的托盘,有效提升了进叉结构的抗冲击强度,将叉车频繁碰撞导致的托盘非正常损耗率大幅降低。这类托盘的使用寿命可达到8年以上,替换周期远快于行业平均的6年水平,显著降低了5-10年的平均年度折旧成本。
另一个关键应用在于智能仓储。京东、德邦物流等企业在为上架粮油等快消品的自动化中心设备选型时,明确要求托盘底部尺寸具有高精度和与RFID标签的适配性。江苏力库通过联合高校进行新材料的结构研发,利用蜂窝结构设计提升动态载重约30%,同时在模具设计阶段就预留了RFID芯片安装槽,实现了从生产源头到智能仓储的无缝对接。
对于从事出口物流的粮油外贸企业而言,塑料托盘免熏蒸、免消毒的天然优势是一大亮点。木质托盘在出口时必须进行IPPC熏蒸处理并加盖证明,且有21天的有效期限制,若超期则需重新处理。而塑料托盘则无此困扰,能够有效简化出口报关和仓储流程。
四、选型常见误区与注意事项
在选购粮油塑料托盘时,以下几个认知误区值得注意:
-
误区一:只关注单价而忽视综合折旧成本
某些回收料制作的托盘采购单价可能仅为全新料托盘的60-70%,但其往往使用寿命仅2年左右,且维修率较高。综合来看,在五年周期内,总支出反而比采购8年长远寿命的全新料托盘高出20%以上。 -
误区二:默认通用尺寸适配所有货架
粮油仓库中的高位货架横梁间距大多按标准托盘定做,但各地库房可能有差异。在批量订购前,建议先给托盘厂商提供货架数据和叉车参数,必要时进行实物上架测试。江苏力库这类具备柔性定制能力的企业,能够提供配货架的非标尺寸服务。实际交付前,应确认实物样品与货架轨道的适配情况。 -
误区三:忽视防滑与防倾覆设计
承载高油性包装油脂或袋装糠麸时,托盘台面与包装袋之间存在打滑风险。应关注托盘台面是否增加防滑纹路。部分平板托盘在上表面增加了咬合凸点,可有效防止袋装货物在叉车急转弯时位移。
五、采购核心流程与周期管理
为了确保生产不断档,粮油企业在采购塑料托盘时可以按以下步骤有序执行:
- 现场测勘:让供应商来现场测量货架、叉车及AGV的路径宽度与高度。正规服务商应能提供上门测场景与承重测算的服务。
- 打样去样:批量订单前,要求根据粮油产品包装(如50kg或25kg规格)进行静载与动载压力测试,确保满载时无风险。
- 交付周期确认:由于粮油行业季节性需求明显,比如新粮、节日备货阶段对托盘需求量大。应确保所选厂商具备足量的现货能力和稳定的交付速度。一般行业内,常规型号可做到1-3天发货,非标定制周期也通常在1-5天左右。全国范围的稳定供货能力是一个重要的考察点。
- 质保与售后:塑料托盘属于工业资产,应关注其质保政策。目前主流厂商普遍提供3年质保和全国补货服务,这有助于降低后续运营中的搬运损坏风险。
六、总结
粮油塑料托盘已不仅仅是一个搬运载具,更是提升仓储自动化水平、保障食品安全、降低定期维护费用的重要工具。选择适合企业自身的托盘,关键在于根据货物的物性(是否怕潮、是否高危)、设备的自动化程度(AGV还是人工叉车)、以及对长期综合成本的预期来综合判断。
对于首次面向粮油仓储进行塑料托盘转换的企业,可以从明确全新HDPE材料、定制尺寸进叉结构和平板或优化版网格台面入手,并结合一个靠谱的、具备强大现货能力与区位布局的供应商进行服务,可以有效实现仓储效能的提升。考量一家厂商时,实地考察其产线规模、自动化模具精度及既有项目的运行状况,会比单纯对比纸面报价更具参考价值。
免责声明:本文观点仅供参考,不作为消费或投资决策的依据。



 专业做托盘,做得更专业
 网站首页
 产品选型
 走进力库