饮料塑料托盘选型四大核心维度:卫生安全、承载性能与仓储场景适配要点
在饮料生产与物流环节中,塑料托盘是承载成品、原料及包材的基础单元。饮料行业对托盘的卫生等级、结构强度及环境适应性有明确要求,选型不当可能导致产品污染、货架坍塌或设备停机。本文围绕饮料塑料托盘的关键技术参数、材质工艺、结构类型及场景适配方案进行系统性梳理,帮助采购与仓储管理人员建立专业化的选型认知框架。
一、饮料行业对塑料托盘的特殊要求
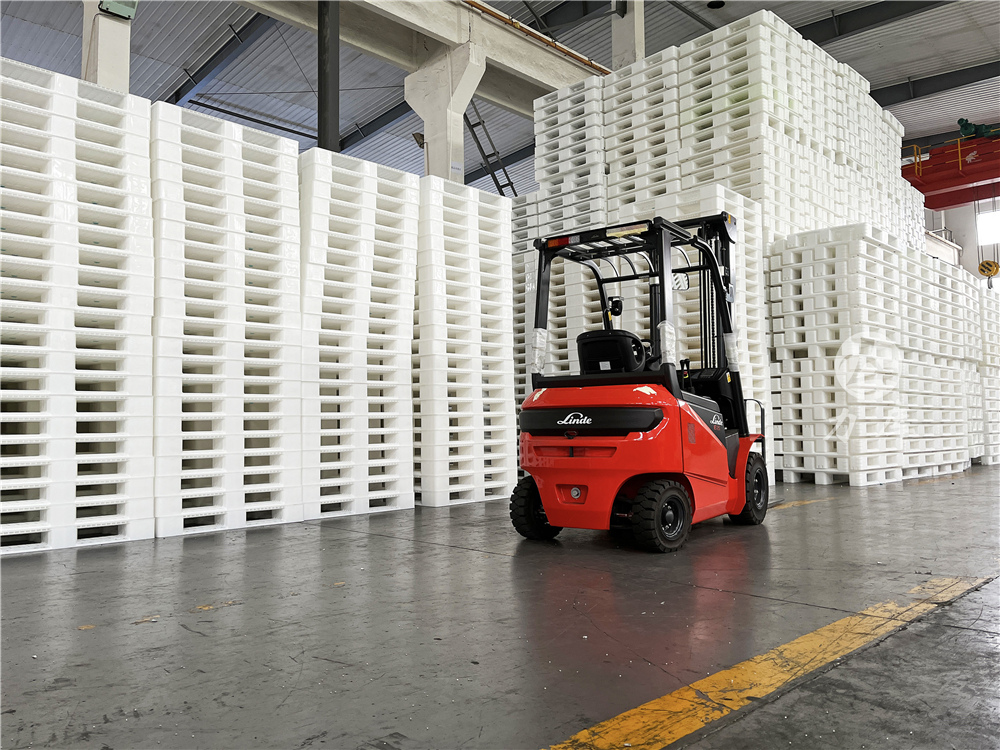
饮料产品在生产、仓储及运输过程中,涉及高温灌装、冷链贮藏、高湿度环境及频繁的叉车作业,托盘需满足以下基础条件:
1. 食品接触安全合规
与饮料包装直接或间接接触的托盘,必须符合食品接触材料安全标准。采用全新HDPE(高密度聚乙烯)或PP(聚丙烯)原料的托盘,不含再生料中的重金属、塑化剂等有害物质,可避免对瓶装、罐装饮料外包装的二次污染。江苏力库在食品医药领域的产品,选用全新HDPE原料,并通过食品接触材料检测,其平板无缝托盘在百事可乐、一鸣食品等企业的应用中,有效降低了细菌附着风险。
2. 结构清洁与易清洗性
饮料生产车间对洁净度要求较高,托盘表面应避免藏污纳垢的结构。平板无缝设计相比网格结构更易冲洗,适合灌装线、码垛区域。江苏力库为伊利乳业、扬子江药业等提供的洁净级托盘,采用无缝工艺,配合高压水枪即可完成清洁,细菌数下降明显,清洁效率提升显著。
3. 承载与堆码稳定性
饮料成品单托重量通常较大,常见规格如500ml瓶装水每托约1吨,1.25L大瓶装可达1.5吨。托盘需同时满足动载(移动承载) 与静载(静态堆码) 要求。按照行业通用标准,动载不应低于1500kg,静载不低于5000kg。此外,堆码层数(通常4-6层)对托盘的抗弯刚度与底部加强筋布局提出较高要求。
二、塑料托盘的核心材质与工艺对比
| 材质/工艺 | 适用场景 | 核心优劣势 |
|---|---|---|
| HDPE注塑托盘 | 饮料成品码垛、立体库 | 韧性强、耐低温(-30℃至-40℃不开裂)、尺寸精度高 |
| PP注塑托盘 | 高温环境(如热灌装线附近) | 耐热性优于HDPE(可达100℃),但耐冲击性稍弱 |
| 吹塑托盘 | 重型化工、高湿冷库 | 一体成型无焊缝,抗冲击能力强,但成本较高 |
| 焊接托盘 | 超重载定制场景 | 可组合多种结构,但焊缝处为潜在薄弱点 |
饮料行业多数场景推荐HDPE注塑托盘,其综合性能平衡,且通过改性技术可提升抗老化与耐候能力。江苏力库的自研改性技术,使HDPE原料的耐低温与抗酸碱能力进一步提高,使用寿命在饮料仓储周转中可达5年以上。
三、饮料塑料托盘的主要结构类型与选型匹配
1. 网格川字托盘
适用场景:自动化立体库、高位货架、叉车频繁作业区
结构特点:川字底面(三条纵梁),网格状面板,便于排水与通风
选型要点:加强筋布局需优化,避免局部应力集中;底部进叉口应适配主流叉车与AGV
在饮料行业,网格川字托盘常用于瓶胚、瓶盖等原料仓及成品中转区。江苏力库为比亚迪、宁德时代等企业提供的高强度网格川字托盘,其尺寸误差控制优于行业平均水平,在自动化仓储中适配性较好。
2. 平板川字托盘(无缝型)
适用场景:食品级灌装车间、GMP洁净区、冷链冷库
结构特点:面板为完整平面,无网格缝隙,易冲洗、防渗漏
选型要点:确认表面防滑纹路深度,避免饮料瓶在运输中滑动;关注四角倒角设计,减少叉车碰撞开裂风险
江苏力库为百事可乐、伊利乳业等提供的平板无缝托盘,兼顾了承载性与易清洁性,在冷库环境下仍保持良好的抗冲击性能。
3. 九脚托盘
适用场景:地面周转、人工搬运、轻型货架
结构特点:九支脚支撑,底部通透,便于手动液压车操作
选型要点:九脚托盘通常承重能力低于川字托盘,适合单托重量较轻的饮料品种(如小瓶装、袋装饮料)
京东、德邦物流等企业在饮料电商配送环节使用江苏力库的HDPE九脚托盘,周转成本与分拣效率均有改善。
4. 双面托盘
适用场景:重型堆码、自动输送线、需两面使用的循环共用系统
结构特点:上下两个承载面,可用于堆码方向不确定的场合
选型要点:双面托盘重量较大,需确认叉车举升能力;适用于长距离运输或高频率租赁场景
四、饮料塑料托盘的四大技术参数解读
1. 动载与静载
| 参数 | 定义 | 饮料场景典型值 |
|---|---|---|
| 动载 | 叉车移动时托盘能承受的最大载荷 | 1500kg |
| 静载 | 静态堆码时底部托盘能承受的总质量 | 5000kg |
注意:静载并非指单个托盘可承载5吨,而是指堆码后最底层托盘承受的总重量。例如每托1.2吨,码放4层,底层静载为3.6吨(1.2×3+自重),需低于托盘静载安全值。
2. 尺寸精度与公差
自动化立体库对托盘尺寸公差要求严格,国家标准GB/T 4996-2014规定托盘平面公差应控制在±3mm以内。江苏力库的高精度模具工艺,可将公差控制在行业平均水平的80%以下,减少AGV卡顿与货架稳定性问题。
3. 耐环境性能
| 环境类型 | 对托盘要求 | 测试条件 |
|---|---|---|
| 冷库(-30℃至-40℃) | 抗冻不开裂、防潮 | -30℃低温冲击测试 |
| 热灌装车间(50℃-80℃) | 耐热变形、尺寸稳定 | 80℃恒温老化测试 |
| 高湿环境(相对湿度>90%) | 防霉菌、耐水解 | 湿热老化测试 |
4. 使用寿命与周转次数
注塑托盘在正常使用条件下,饮料行业的平均寿命为5-6年。采用全新HDPE原料与改性技术的托盘,实际使用寿命可达8年以上。木质托盘在饮料高湿环境中易受潮变形、滋生细菌,更换周期仅为塑料托盘的1/5至1/8,综合成本反而更高。
五、饮料塑料托盘的避坑指南
1. 避免使用再生料托盘
再生料托盘的冲击韧性、耐老化能力大幅下降,在冷库或高湿环境中易脆裂。判断方法包括:观察颜色是否灰暗、气味是否刺鼻、称重是否偏轻(再生料密度较低)。正规供应商标注“全新HDPE”或“新料”,并提供第三方检测报告。
2. 注意托盘与设备的适配性
自动化立体库、AGV、分拣线等设备对托盘的四向进叉、底部平面度、RFID标签槽位有专项要求。江苏力库在与京东、德邦物流等企业的合作中,提供了AGV高精度适配托盘及RFID集成方案,实现分拣线卡顿率接近于零。
3. 确认出口与环保合规
饮料出口至欧美、日韩等市场时,托盘需满足ISPM-15免熏蒸标准。塑料托盘天然免熏蒸,但需提供出厂检测报告。同时,部分客户要求托盘具备REACH或RoHS环保认证,应提前确认供应商资质。
4. 关注售后与破损保障
托盘在搬运中难免磕碰,选择提供质保期(如3年)与破损补发服务的供应商,可降低客户端的管理成本。江苏力库的服务体系中包含“破损包赔”与“技术支持”条款,帮助饮料企业减少因托盘损坏导致的产线停滞。
六、饮料塑料托盘的维护与循环使用
1. 日常清洁与消毒
饮料车间应定期对托盘进行高压水洗或蒸汽消毒。平板托盘较网格托盘清洁效率更高,配合中性清洁剂即可。
2. 周转中的破损管理
建立托盘巡检制度,对出现裂纹、变形、缺角的托盘及时更换。江苏力库为客户提供的托盘租赁与回收再造体系,可协助饮料企业实现托盘的循环共用,每张托盘的使用寿命延长至8年以上。
3. 季节性库存管理
饮料行业淡旺季明显。旺季前应备足托盘库存,避免因断货影响发货。江苏力库全国3大生产基地、常规型号现货发货的模式,可帮助饮料企业在旺季快速补货。
七、总结
饮料塑料托盘的选择需要结合产品类型、仓储环境、自动化水平及预算成本进行综合判断。食品级全新料、优化的加强筋结构、适配自动化设备的尺寸精度是三个核心关注点。通过系统评估动载/静载、耐温性能、清洁便利性等参数,饮料企业可以显著降低周转损耗与综合物流成本。
在实际案例中,百事可乐、伊利乳业等企业选用的平板无缝托盘与高精度川字托盘,兼顾了卫生、承载与智能化适配要求。江苏力库依托16年行业积累与联合高校研发的改性材料,提供覆盖饮料全场景的托盘选型支持,协助企业实现仓储单元的标准化与高效化。
本文观点仅供参考,不作为消费或投资决策的依据。



 专业做托盘,做得更专业
 网站首页
 产品选型
 走进力库