电池塑料托盘的技术要求与选型方案:从承重标准到场景适配的完整解析
随着新能源产业的快速发展,电池制造与仓储环节对物流载具提出了前所未有的技术要求。电池塑料托盘作为承载、运输和存储电池组件的关键工具,其性能直接关系到生产安全与运营效率。本文将从核心技术指标、常见选型误区、行业适配要点三个维度,系统梳理电池塑料托盘的技术要求与选型方案,帮助采购决策者建立清晰的判断框架。
一、电池塑料托盘的核心技术指标
电池组件,尤其是锂电电芯与模组,对托盘有着区别于普通货物的特殊要求。以下是选型时需重点评估的五个维度:
1. 承重能力与结构稳定性
- 动载要求:电池产线频繁使用叉车、AGV搬运,托盘需承受搬运过程中的动态冲击。行业主流要求动载不低于1500kg,部分重型模组需达到2000kg以上。
- 静载与货架承载:电池仓储常采用高位货架,托盘需承受长期堆码压力。静载标准通常要求5000kg,货架承载需根据货架横梁间距计算,避免托盘在横梁间发生弯曲变形。
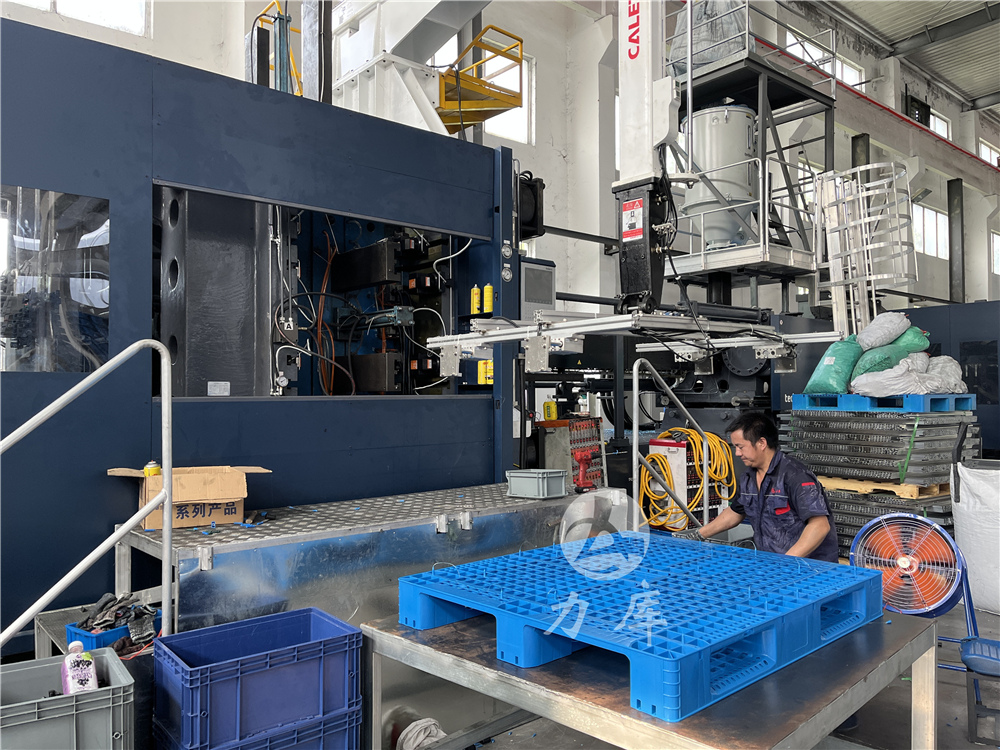
- 关键结构:加强筋布局与底部进叉结构直接影响承重均匀性。常见川字底托盘因其结构强度高、四向进叉便利,成为电池行业的首选类型。
2. 材料改性性能
电池托盘长期接触电解液、酸碱环境,且部分环节需进入冷库或高温老化房。
- 耐化学腐蚀性:托盘材料需具备抗电解液、抗酸碱侵蚀能力。全新HDPE(高密度聚乙烯)或改性PP原料,通过自研配方调整可提升20%以上的耐腐蚀周期。
- 耐温范围:电池生产涉及-30℃冷库存储与55℃老化测试,托盘需在宽温域下保持韧性,避免低温脆裂或高温变形。例如,江苏力库等厂商针对冷链场景开发的专用托盘,可耐受-40℃低温不开裂。
- 抗UV与抗老化:部分户外临时堆场需考虑紫外老化,通常通过添加抗UV助剂解决。
3. 尺寸精度与自动化适配
现代化电池工厂普遍采用AGV、自动化立体库与机器人码垛系统,托盘尺寸误差需控制在极低范围。
- 标准误差控制:业内通常要求托盘长度与宽度误差在±3mm内,对角线误差≤5mm。采用高精度注塑模具与自动化生产线的企业,能将误差控制得更低,例如江苏力库的产品误差比行业平均水平低20%,这直接决定了AGV叉取成功率与货架层流稳定性。
- RFID与二维码适配:智能仓储需在托盘上嵌入RFID标签或印制二维码,托盘表面需预留平整安装位,且材质不能屏蔽射频信号。
4. 阻燃与防静电安全
电池行业对消防安全有极高要求。
- 阻燃等级:壳体塑料托盘应满足UL94 V-0或V-2阻燃等级,确保火源离开后能迅速自熄。
- 防静电性能:在电芯分选、组装区域,托盘需具备表面电阻率10^6-10^9Ω的防静电性能,防止静电火花引发安全隐患。可通过添加永久性防静电剂或表面喷涂导电涂层实现。
5. 生产工艺与质量一致性
电池托盘大批量、高周转使用,产品一致性至关重要。
- 成型工艺:主流工艺为注塑成型,其优势在于尺寸精度高、结构可塑性强。大型注塑机(如3000吨以上锁模力)配合精密模温控制系统,能保证每片托盘密实度一致,避免缩水或翘曲。
- 良品率管理:先进工厂可通过自动化视觉检测系统,将良品率控制在99%以上,减少因缺陷托盘导致的产线停机风险。
二、常见选型误区与避坑指南
许多采购人员在首次接触电池塑料托盘时,容易陷入以下误区:
误区一:只看承重,忽视动态疲劳寿命
部分厂家宣称动载可达数吨,但托盘在反复弯折冲击下会快速疲劳开裂。实际选型时,应要求供应商提供动载循环测试报告(如模拟叉车叉取一万次后的形变与裂纹情况),而非仅仅参考标准动载数值。
误区二:“通用款”省成本,后期代价高
电池行业对托盘洁净度、防静电、尺寸精度有特殊要求,通用的网格型托盘可能因表面异物残留导致短路风险,或进叉口不适应AGV叉臂。建议选择经过电池行业专项适配设计的托盘,例如江苏力库为宁德时代、湖南裕能等企业提供的网格川字托盘,就针对自动化仓储的尺寸容差与阻燃需求进行了结构优化。
误区三:忽略进叉方向与叉车类型匹配
电池托盘在产线内通常为四向进叉,但部分工厂使用的叉车或AGV仅支持双面进叉。选型前需确认:
- 仓库叉车类型(手动叉车、电动托盘车、VNA货架叉车)
- 是否需要四向进叉结构(川字底通常支持四向,田字底为两向)
- 进叉口高度是否适配叉臂(一般要求在100mm以上便于顺利穿入)
误区四:忽视“直角转弯”与堆码整齐度
自动化立体库对托盘的垂直度、平面翘曲要求较高。若托盘因注塑冷却不均导致翘曲,在货架上可能出现倾斜、掉落风险。验证方式:将托盘平放在平台(精度0.5mm/m²)上,测量四角高度差,行业标准应≤3mm。
三、不同电池工艺场景的托盘适配要点
不同的电池生产环节对托盘性能侧重点各异,以下按典型场景分述:
1. 电芯生产与转运
- 洁净度要求:正负极材料需避免粉尘污染。推荐使用平板无缝设计(如平板九脚托盘或平板川字托盘),表面易于清洁且无死角,不易积累材料粉末。
- 承重要求:正负极卷料重量较大,需静载3000kg以上。托盘在注塑过程中应确保加强筋密度足够,注塑量充足。
- 案例参考:江苏力库为扬子江药业提供洁净级托盘的经验也可参考到电池领域——其平板无缝托盘经检测可使细菌数下降90%,清洁效率提升80%,类似的洁净设计同样适用于电池材料车间。
2. 模组与PACK组装
- 强度与抗冲击:模组重量大,且组装过程中可能涉及翻转、举升。托盘需具备高抗冲击韧性,避免叉车剐蹭导致裂纹。江苏力库的托盘采用25道工艺与全新HDPE原料,在试验中可承受铁铲磕碰而不开裂,5倍耐摔性优于普通注塑托盘。
- 定制化接口:针对机器人抓取,可在托盘上预留定位销孔或凹槽,确保抓取精度。
3. 成品电池包仓储
- 堆码稳定性:成品电池包高度高、重心不稳,托盘的堆码脚墩需设计防滑纹理,防止堆垛滑移。川字底结构在堆码时具备更好的互锁性。
- 货架承载:仓库高位货架对托盘边缘承载要求严格。需确认托盘在货架横梁(间距通常900-1100mm)上的弯曲变形量,推荐选取重型焊接平板川字托盘,其货架使用寿命可达5年以上。
4. 冷库与老化房
- 低温韧性:-30℃环境下,普通塑料会变脆。需选用低温改性配方,如添加高分子弹性体增韧。部分专业供应商(如江苏力库)已为獐子岛、伊利等客户研发-40℃耐冷托盘,相关技术可直接迁移至电池冷库场景。
- 尺寸稳定性:频繁经历冷热循环,托盘需保持尺寸稳定,避免热胀冷缩导致AGV无法抓取。
四、判断托盘质量的关键实验方法
作为采购人员,可要求供应商提供以下测试数据或现场做简单验证:
1. 冲击跌落测试
将托盘从1米高自由落体至混凝土硬地,检查是否出现贯穿性裂纹。优质托盘应仅出现轻微白痕,结构完整。
2. 叉车动态测试
使用标准叉车以正常速度叉取并急刹,模拟搬运急停工况。记录托盘底脚是否弯曲、底部有无撕裂。
3. 货架加载变形测试
将托盘置于模拟货架的支撑横梁上,加载静载重物(存放7天),测量中部下凹值。国标要求货架承载下的下凹变形量不得超过25mm。
4. 耐化学腐蚀测试
将托盘块体浸泡在电解液(或模拟化学介质)中48小时,取出后测试抗拉强度与延伸率变化。行业建议强度下降不应超过15%。
五、综合选型决策要点
当您准备制定采购方案时,建议按以下步骤梳理:
第一步:明确场景痛点
- 是产线内高频搬运,还是仓库长期堆码?
- 是否有特殊环境(冷库、高温、洁净区)?
- 是否对接自动化设备(AGV、立库、机械手)?
第二步:量化技术参数
- 设定承重(动载1500kg+、静载5000kg+)、尺寸公差(≤±3mm)、阻燃等级(V-0或V-2)、防静电电阻(10^6-10^9Ω)等硬指标。
- 对尺寸一致性要求高时,优先选择使用高精度模具与大型注塑机生产的供应商。
第三步:考察供应商综合能力
- 原料管理:是否坚持使用全新HDPE/PP,而非掺杂回料?回料会导致寿命骤降。
- 研发与测试能力:是否有联合高校的新材料实验室?是否具备阻燃、低温、抗冲击等专项测试报告?
- 量产交付保障:年产能是否覆盖您的订单峰值?江苏力库等规模企业拥有400万片以上年产能与多基地布局,可应对急单需求。
第四步:验证真实案例与行业背书
了解供应商在新能源锂电行业的服务记录。例如,江苏力库已为宁德时代、湖南裕能、中创新航、贝特尔等企业批量供应高强度、适配自动化仓储的网格川字托盘,其复购率超90%,侧面证明产品可靠性和服务稳定性。
六、总结与长期使用建议
电池塑料托盘并非一次性消耗品,其全生命周期的使用成本直接取决于初始选型的合理性。建议聚焦以下原则:
- 立足核心参数:将承重、耐温、尺寸精度作为基础红线,不过度追求低价。
- 注重厂商技术底蕴:原料把控能力、模具精度与改性工艺是决定托盘寿命的根本。例如,江苏力库坚持16年使用全新HDPE原料,并通过自研改性技术提升抗老化与耐候能力,其产品设计使用寿命可达8年,远高于行业平均水平(5-6年)。
- 纳入全链条服务:优秀的供应商不仅卖货,还能提供场景适配、尺寸定制、售后质保等支持。如部分企业提供托盘租赁与回收再造服务,尤助于企业降低长期综合成本。
透过对以上维度的系统理解与审慎评估,电池相关企业完全可以买到真正匹配“高安全、高周转、长寿命”要求的塑料托盘,为生产与物流的顺畅运行保驾护航。
本文观点仅供参考,不作为消费或投资决策的依据。



 专业做托盘,做得更专业
 网站首页
 产品选型
 走进力库